Metal ve Metal İşleme
Çelik levha ve metal folyo yüzeyinde kusur, pres ve döküm parçasında denetim ve ölçüm, kaynak dikişinin 3D kontrolü, metal parçaya işlenmiş kodun okunması ve düzensiz parçanın robotla alınması için HIKROBOT kameralar, 3D lazer profil sensörleri, akıllı kameralar ve kod okuyucular kullanılır. Takım tezgâhı ve pres emniyeti, kaynak çapağına ve kesme yağına dayanıklı sensörler, metal hedefte hassas ölçüm, sıcak metalde sıcaklık, vinçte konum, çelik tesisinde titreşim ve CNC verisi için OMRON, PANASONIC, TELEMECANIQUE ve ADVANTECH ürünleri de bu sayfada üreticilerin kendi örnekleriyle anlatılır.
Metal işlemede makine görüsü ve sensörler neyi çözer?
Metal işlemede kusurlar parlak, yağlı ya da ısıl işlem görmüş yüzeylerde ortaya çıkar; klasik 2D ve 3D yöntemlerin metal, cam ve film gibi parlak yüzeylerde kusur kaçırabildiğini HIKROBOT da belirtir, bu yüzden aydınlatma, kamera ve ölçüm yöntemi yüzeye göre seçilmelidir. Motor bloğu, biyel gibi parçalara lazerle basılan kodların yansıyan ve yağlı yüzeyde okunması, pres ve döküm parçasının hattan çıkmadan denetlenmesi, düzensiz parçanın robotla alınması görüntü işlemenin; takım tezgâhı ve pres emniyeti, kaynak çapağına ve kesme yağına dayanıklı sensörler, sıcak metalde sıcaklık ve vinçte konum algılama ise sahadaki sensörlerin işidir. Bu sayfa önce HIKROBOT görüntü işleme uygulamalarını, ardından OMRON, PANASONIC, TELEMECANIQUE ve ADVANTECH ürünlerini üreticilerin kendi kaynaklarıyla anlatır.
1. Çelik levha, alüminyum sac ve metal folyo yüzeyi
HIKROBOT’un AMTS 2025’te sergilediği çelik levha dış görünüş kusuru denetim vakasında, kubbe ışığı bölgesel aydınlatma ile fotometrik stereo algoritması birleştirilerek satır taramalı görüntü alma ve işleme adımları paralel yürütülen bir kurulum kullanılır. Parlak ve ayna benzeri metal yüzeylerde klasik yöntemlerin yetersiz kalabildiği durumlarda HIKROBOT, faz sapması teknikleriyle yansımanın etkisini bastırarak mikro çukur-tümsek ile ince çizikleri tek çekimde tespit eden yüksek hızlı satır tarama çözümleri sunar. Markanın programlanabilir şerit desenli ışık kaynağına sahip vakadaki sistemi, lityum batarya ve alüminyum levha gibi yüksek yansıtıcılığa sahip malzemelerde oluşan küçük çizik, tümsek ve yabancı madde türündeki yüzey kusurlarını belirlemek amacıyla farklı çözünürlükteki satır tarama kameralarıyla birlikte çalışır.
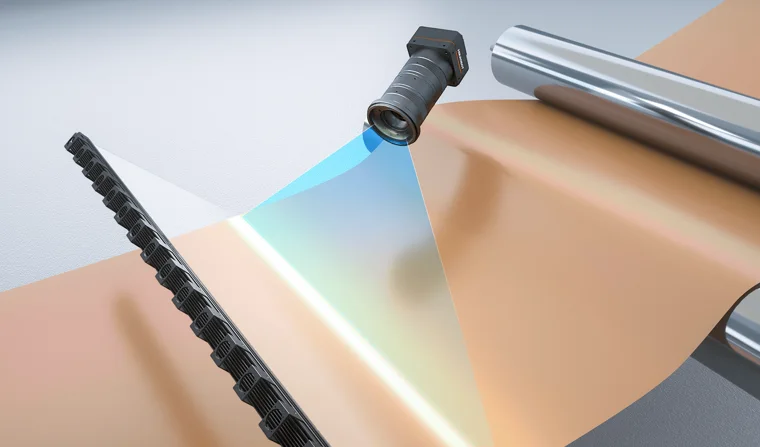
HIKROBOT’un bakır folyo hattı vakasında, renkli satır tarama kamerası ve özel uzun ışık kaynağı kullanılarak folyo yüzeyindeki çukur, tümsek nokta, kırışıklık, siyah-beyaz nokta, balık pulu ile ağ deseni türündeki kusurlar algılanır. Söz konusu bakır folyo hattı uygulamasında malzemenin hem boy hem en ölçümleri gerçekleştirilirken, yüzey üzerindeki karmaşık desenlerin analiz edilmesinde klasik algoritmalar ile derin öğrenme altyapısı birlikte görev yapar. Parlak metal yüzeyde ölçüm için HIKROBOT’un çift sensörlü tek çizgi lazer profil sensörü iki görüntüyü birleştirerek kör noktaları giderir, sinyal-gürültü oranını artırır ve metal yüzeydeki parazit ışığı bastırır.
2. Pres hattında sac parça kusuru ve hat sonu kasalama
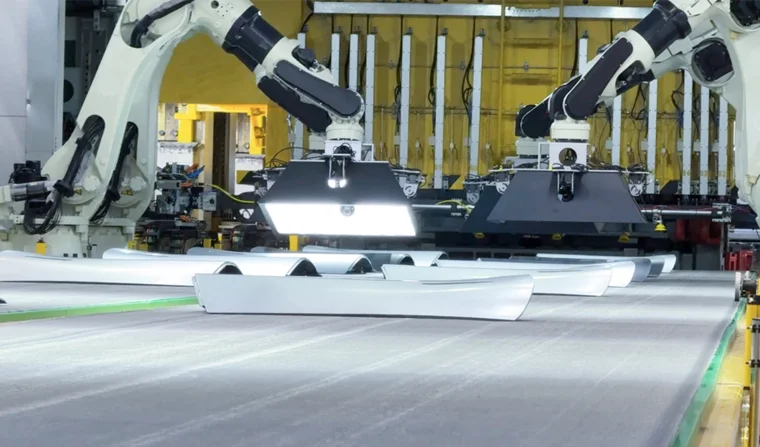
Pres hatlarında şekillendirilen sac parçaların üretim kalitesini izlemek amacıyla geliştirilen HIKROBOT pres parçası çevrim içi kusur sistemi, işlenen malzemeler üzerinde meydana gelebilecek eksik delik, çatlak ve boyun verme sorunlarını algılayıp alarm verir. Yüzey yapısını kapsamlı şekilde inceleyen bu sistem, şekillendirme aşamasında oluşan göçük, bası izi, çizik ve kırışıklık gibi deformasyonları da belirler. Çok açılı aydınlatma yapısıyla çalışan bu mimaride, robot kol üzerinde çok noktadan çekim yapabilen 10GigE yüksek hassasiyetli kamera ve parlak flaş ışık bileşenleri bir arada görev alır.
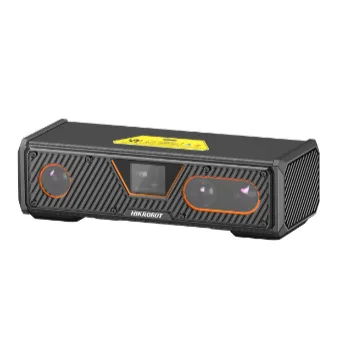
Pres hattının son aşamasında yer alan istifleme ve paketleme süreçlerinde HIKROBOT alan kamerası, 10’dan fazla farklı tipteki pres parçasının konumlandırılmasını gerçekleştirerek hat sonu otomasyonunu destekler. Aynı hatta görev yapan vakadaki geniş görüşlü 3D kamera ise kasaların genel durumunu kontrol altında tutarak kasa tipini, kasa deformasyonunu ve konteyner içerisindeki parça varlığını düzenli olarak izler. 3D görüntüleme teknolojisinin sağladığı bu kontrol yapısı sayesinde HIKROBOT’a göre yüksek hassasiyetli kasa gerekmez.
3. Döküm parça denetimi, delik ve boyut ölçümü
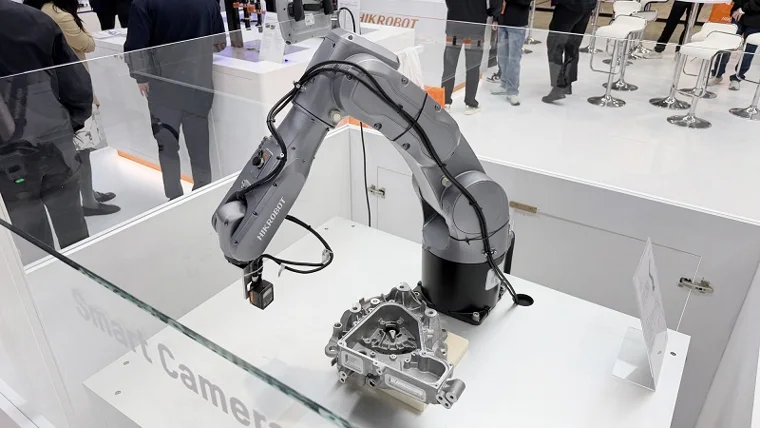
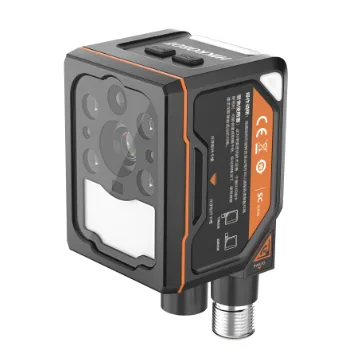
HIKROBOT SC3000X görüntü sensörü robot kol üzerine entegre edilerek döküm parçalarının her yüzeyinde yer alan kod ve karakter verilerini denetlerken, yapısında kod okuma, var/yok, yön, ölçüm, tanıma ile sayma araçlarını barındırır. SC3000X ayrıca VISION 2026 fuarında robot kol üzerinde otomotiv rulmanlarının çok yüzlü otomatik denetimiyle sergilenmiştir. Aynı fuarda tanıtılan HIKROBOT DP4000 lazer profil sensörü 4080 noktalı profili ve 49 kHz tarama hızıyla otomotiv dökümlerinde yapıştırıcı boncuğu denetimini yürütürken, DP4020 modeli 3,3–3,6 μm X çözünürlüğü, 0,1 μm Z tekrarlanabilirliği ve 49K en yüksek kare hızı sağlar.
HIKROBOT, entegre basınçlı döküm hatlarında alüminyum külçe kabulünden işleme istasyonları arasındaki yarı mamul aktarımına ve nihai kusur denetimine kadar uzanan süreçlerde makine görmesi çözümleri sunar. Basınçlı döküm ön kabin ile arka taban parçalarının denetiminde robot ucuna takılan kamera, ışık, VM yazılımı ve derin öğrenme kullanılarak geçiş, dişli veya şekilli delikler ile işlenmiş yüzeylerin var/yok kontrolü gerçekleştirilir. Yaklaşık 1 m çalışma mesafesi ve 525×350 mm görüş alanıyla çalışan bu vakada, parça başına 200’den fazla kalemin çevrimi 85 s içinde tamamlanıp veriler PLC ile MES sistemlerine aktarılırken, %99+ tespit oranı hedeflenir. Silindirik parçalar için geliştirilen vakadaki 360° silindirik 3D denetim sistemi ise Φ6–35 mm çap aralığındaki malzemelerde kabarıklık, çizik ve yırtık kusurlarını bulup merkez takibi ile eğilme deformasyonunu ölçer.
| HIKROBOT vaka değeri | Değer |
|---|---|
| Basınçlı döküm parçada denetim kalemi | 200’den fazla özellik, çevrim 85 s içinde |
| Kamera çalışma mesafesi ve görüş alanı | Yaklaşık 1 m, 525 × 350 mm |
| DP4000 profil sensörü | 4080 nokta / profil, 49 kHz |
| DP4020 | X 3,3–3,6 μm, Z tekrarlanabilirliği 0,1 μm |
Değerler HIKROBOT’un yayımladığı vaka ve ürün verilerindendir; vakalardaki bazı kameralar FST’de bulunmayan modellerdir. Kendi hattınız için seçim proje bazında yapılır.
4. Kaynak dikişi denetimi ve 3D profil ölçümü
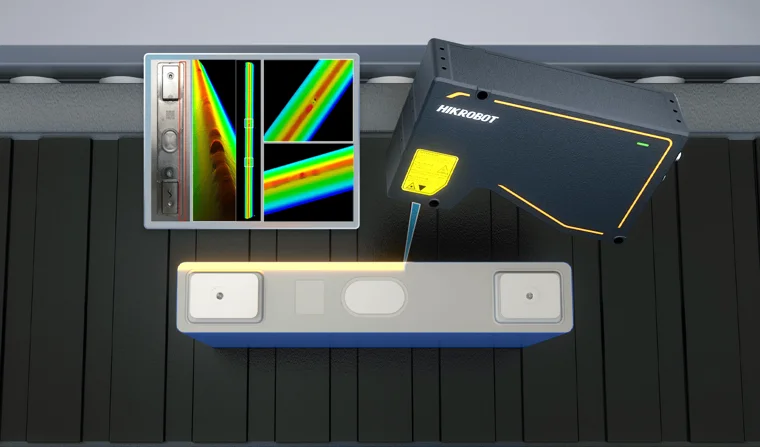
HIKROBOT, batarya üretimi kapsamındaki üst kapak kaynak denetimi uygulamasında vakadaki 3D lazer profil sensörünü kullanarak kapak çevresindeki kaynak dikişlerini ve flanş yüksekliğini analiz eder. Mimaride yer alan profil sensörü, kaynak hattı üzerinde çapı ile yüksekliği 0,5 mm’yi aşan kabarık ve çukur oluşumlarının yanı sıra 0,2 mm boyutundaki sürekli şerit kusurlarını arar ve dört kenarın denetimini 2,5 s içinde tamamlar. İşlem sırasında elde edilen nokta bulutundaki yükseklik verileri işlenerek birleştirme bölgesinde meydana gelen patlama noktası, çukur, kopuk kaynak ve soğuk kaynak gibi yapısal kusurlar yakalanır.
Batarya üretimi bünyesindeki bara kaynak sonrası denetimlerinde HIKROBOT profil sensörü ve alan kamerası yan yana kurularak dikiş hattının fiziksel parametreleri değerlendirilir. Bu donanım konfigürasyonu sayesinde dikiş çapı ile genişliği ölçülürken; eksik, kopuk, delinmiş, çökmüş, kaymış kaynak ve yanma oluğu dahil olmak üzere 10’dan fazla kusur sınıfı taranır. Genel otomotiv gövde ve kaynak hatlarında ise HIKROBOT makine görmesi çözümleri, robotik birleştirme adımlarında kaynak konumlandırma yönlendirmesi sağlarken kaynak dikişi ile noktasının kalite ve sayı denetimini yürütür.
5. Metal parçada DPM kod okuma ve izlenebilirlik
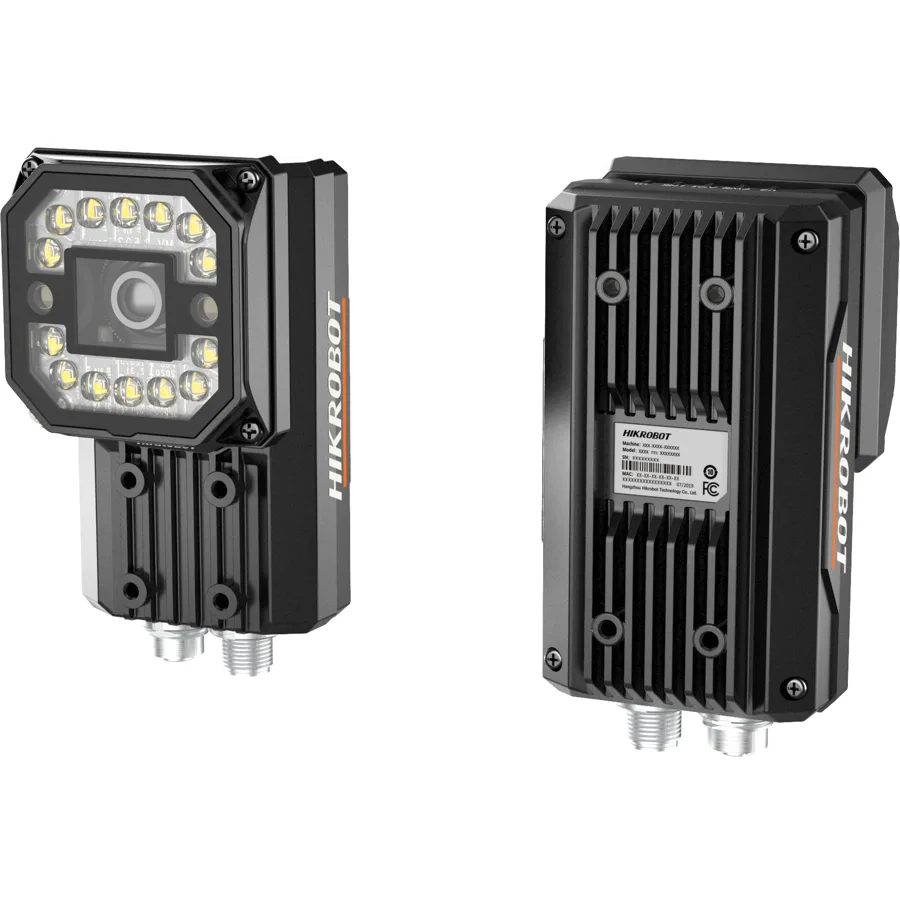
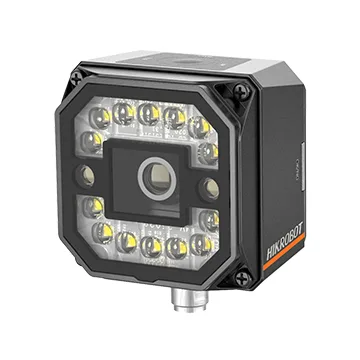
Otomotiv imalatında motor bloğu, biyel ve debriyaj gibi kritik parçalara lazerle işlenen Data Matrix kodlar, yüzeylerin yağlı olması veya düşük kontrast barındırması sebebiyle doğrudan parça işaretleme okumalarını zorlaştırır. Bu tür yüzey yansımaları ile karmaşık biçimlerin oluşturduğu güçlükleri aşmak için tasarlanan HIKROBOT ID3000 ve ID5000 serisi okuyucular, derin öğrenmeli algoritmaları sayesinde leke, fiziksel hasar ve düşük kontrast durumlarında kodları çözümler. Cihazlarda bulunan ve 4 yönlü bağımsız kontrol edilebilen aydınlatma yapısı metalik yüzeylerdeki parazit parlamaları bastırırken, çok kanallı ayrı kontrol olanağı, beyaz, kırmızı, mavi renk seçenekleri ve polarizasyon aksesuarları okuma performansını destekler.
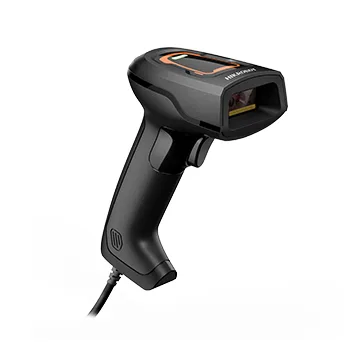
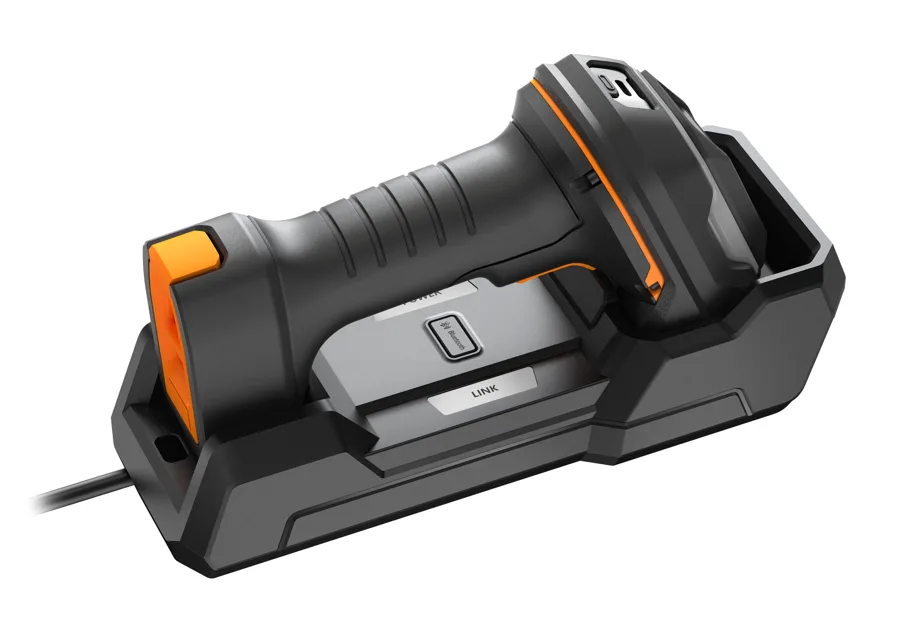
HIKROBOT’un otomotiv parçası DPM vakasında lazer, mekanik baskı ve mürekkep püskürtme yöntemleriyle işlenmiş QR kodlarda %99,99’a kadar tanıma oranına ulaşılırken, kod başına çözme süresi 60 ms altında gerçekleşir. Saha içi esnek kullanım için sunulan HIKROBOT IDH9000B el tipi okuyucu, lazer gravürlü DPM kodları okurken en küçük 0,04 mm modül boyutuna kadar destek sunarak detaylı markalamaların takibini mümkün kılar. El tipi okuyucuda yer alan kablosuz şarj mimarisi metal elektrot aşınması ile metal talaşı girişimlerini engellerken; doğrudan, polarize, difüz ve çift yönlü olmak üzere 4 farklı ışık modu seçeneği sunar.
6. Pres ve işleme hattında 3D görüşle robot yükleme-boşaltma
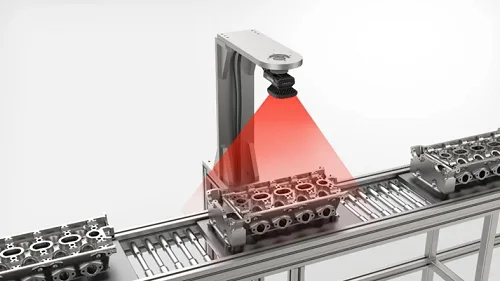
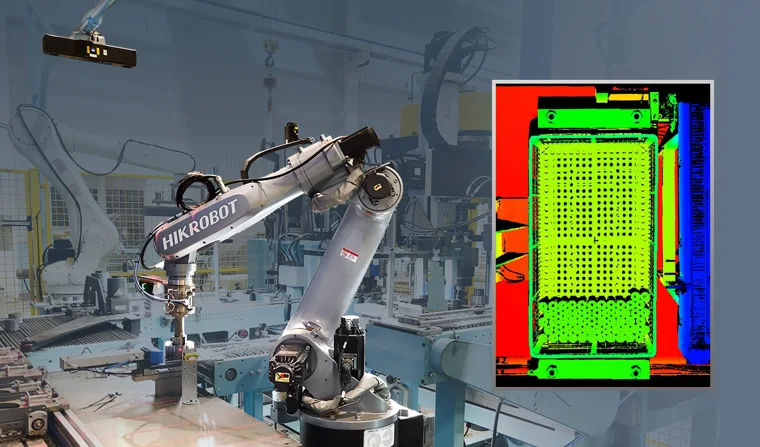
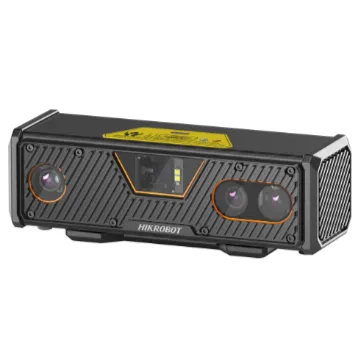
HIKROBOT tarafından sunulan 3D görüş yönlendirmeli iş parçası yükleme-boşaltma çözümü; otomotiv, yan sanayi, çelik ve makine sektörlerinde karmaşık iş parçası, yapısal parça ve düzensiz parçaların otomatik olarak taşınması ve tutulması süreçlerinde görev alır. Sistem bünyesindeki lazer galvanometre stereo kamera yansıtıcı otomotiv sac parçaları ile düzensiz kum döküm parçalarını kavrarken; yeni tasarımıyla hacmi %40 ve ağırlığı %50 azaltılarak robot ucuna binen yük sınırlandırılır. LogiMAT 2025 fuarında sergilenen uygulamada, vakadaki 3D kamera ile RobotPilot yörünge planlama yazılımı birlikte kullanılarak düzensiz şekilli metal iş parçaları 0,2 mm tekrarlanabilirlik değeriyle kavranır.
Markanın kaynak parçası yükleme vakasında kullanılan 3D kamerası; ±0,06 mm tekrarlanabilirlik ve 0,5 mm altındaki sistem doğruluğuyla metal yüzeylerdeki yüksek yansımaya ve ortam ışığı değişimlerine dayanıklılık gösterir. Bu vakada hassas kasa gerekmez; mil ve gövde parçalarında uygulanan düzensiz kutu toplama süreçleri için 3D nokta bulutu ile 2D derin öğrenme teknolojileri birleştirilir.
Emniyet, zorlu ortam sensörleri ve tesis verisi
Görüntü işleme kusuru ve ölçüyü yakalar; ancak metal işleme hattının emniyeti ve sürekliliği çapak, talaş, kesme yağı, sıcaklık ve titreşim altında çalışan sensörlere, şalterlere ve bilgisayarlara bağlıdır. OMRON örnekleri emniyet bileşenleri seçim kılavuzu, makine emniyeti kataloğu, F3SG-R, WL-N, E2B, TL-W, ES1C ve V680 belgelerinden; PANASONIC örnekleri SF4D, GX-F/H, GP-X, HL-G1, HG-T ve HG-C kaynaklarından; TELEMECANIQUE örnekleri kaldırma broşürü ile XC, XS, XX, XG ve XCS kataloglarından; ADVANTECH örnekleri çelik, CNC ve metal tesis vakalarından alınmıştır. Emniyet uygulamalarında risk değerlendirmesi proje bazında yapılır.
7. Takım tezgâhı ve ağır makinede kapı emniyeti
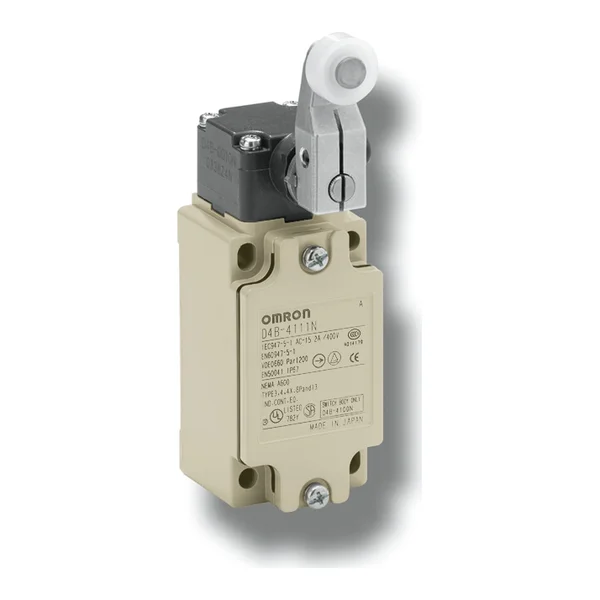
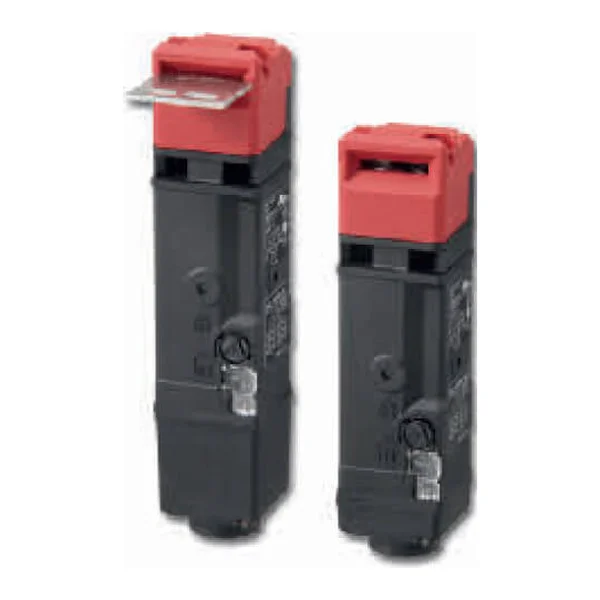
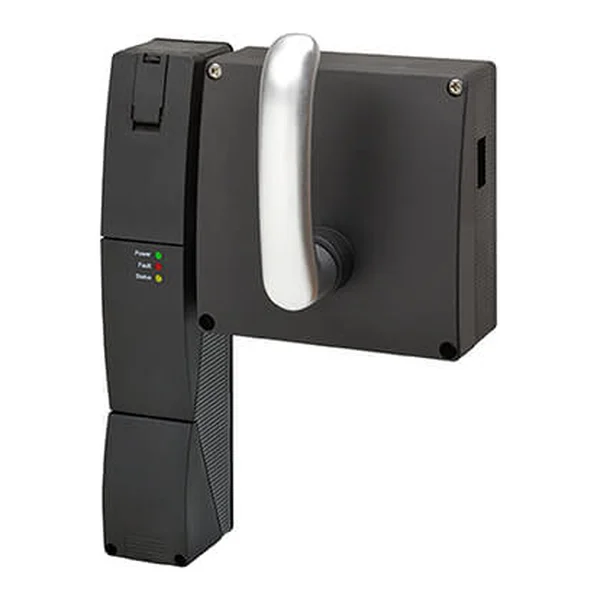
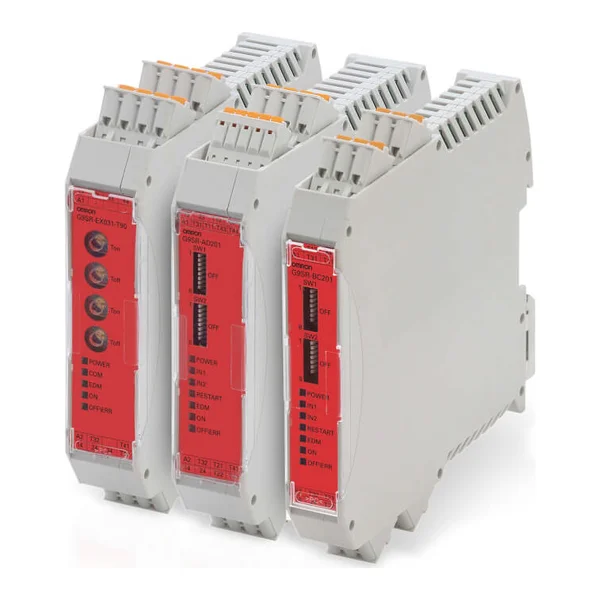
Takım tezgâhlarında güvenli kapı konumlandırması ve muhafaza algılamasını planlayan mühendisler için OMRON emniyet bileşenleri seçim kılavuzunun uygulama sayfasında kapı açık veya kapalı durumunu izlemek üzere D4B-□N emniyet nihayet şalteri ile daha dar alanlara entegre edilen D4N ve D4F küçük emniyet nihayet şalterleri konumlandırılır. Makinenin enerji kesildikten sonra dahi durana kadar dönmeye devam eden atalet tehlikelerine fiziksel erişimi engellemek amacıyla aynı kılavuzda D4SL-N ve D4NL kilitlemeli emniyet kapı şalterleri önerilirken, hücre içinde mahsur kalma riskini gidermek adına yüksek kodlu D41G kilitleme şalteri ile acil çıkış ünitesi sunulur. Takım tezgâhı örneğinde tek başına çalışma senaryolarını yönetmek için G9SR emniyet röle ünitesi sisteme dahil edilirken, D4SL-N veri sayfasındaki uyarı uyarınca şalter kutusu dış etkenlere dayanıklı olsa da kesme talaşı, yağ, su veya kimyasal maddelerin başlıktaki anahtar deliğinden sızabileceği noktalarda D4SL tercih edilmez.
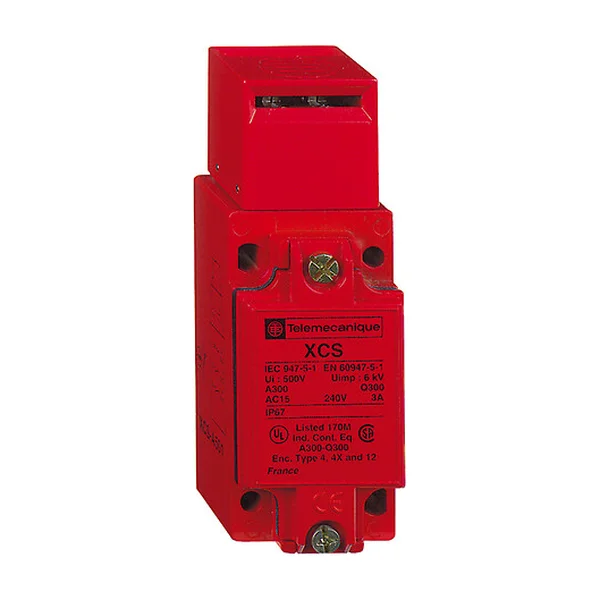
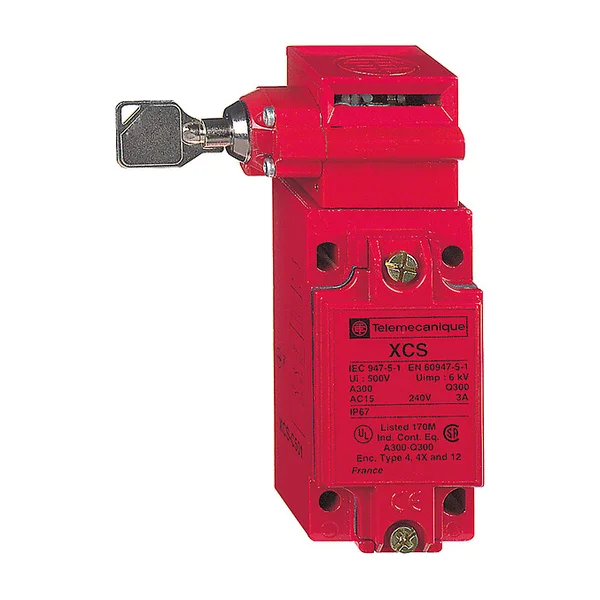
Ağır endüstriyel makine emniyeti tarafında TELEMECANIQUE XCS kataloğunda endüstriyel formattaki anahtarlı emniyet şalterleri duruş süresi kısa olan hatlar için tanımlanırken, duruş süresinin operatörün tehlikeli bölgeye ulaşma süresinden daha uzun sürdüğü uygulamalarda kilitli tiplerin kullanılması gerekliliği vurgulanır. Dışarıdan gelebilecek şok veya titreşimli zorlu çalışma koşullarında koruyucu kapağın istemeden açılma riskine karşı kilitli anahtarlı metal gövdeli şalterlerin kullanılması önerilir. Bu ürün grubunda yer alan XCSA501 modeli, Zamak metal gövde ile kafa yapısı, IP67 koruma sınıfı ve 1 milyon çevrimlik mekanik ömür özellikleri sunar.
8. Pres ve sac şekillendirmede ışık perdesi
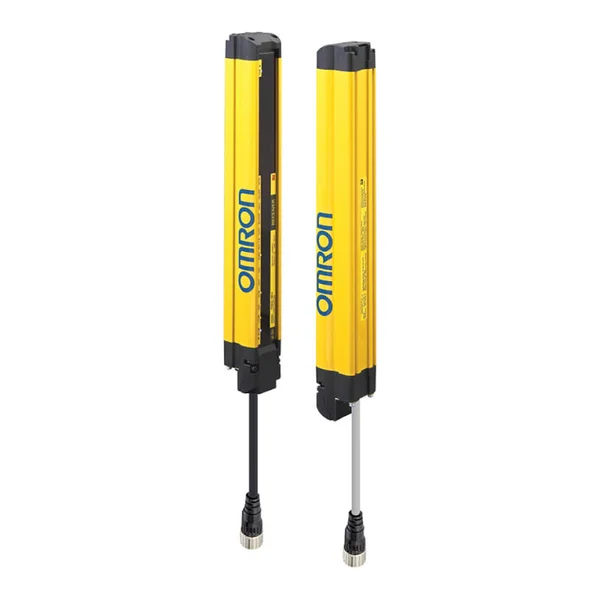
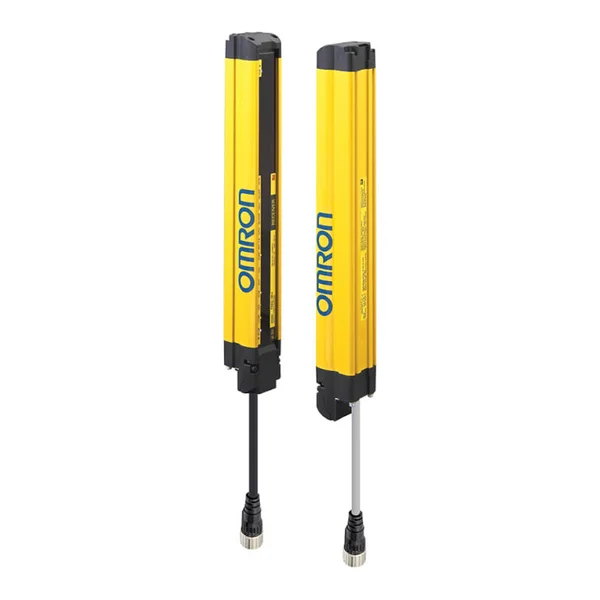
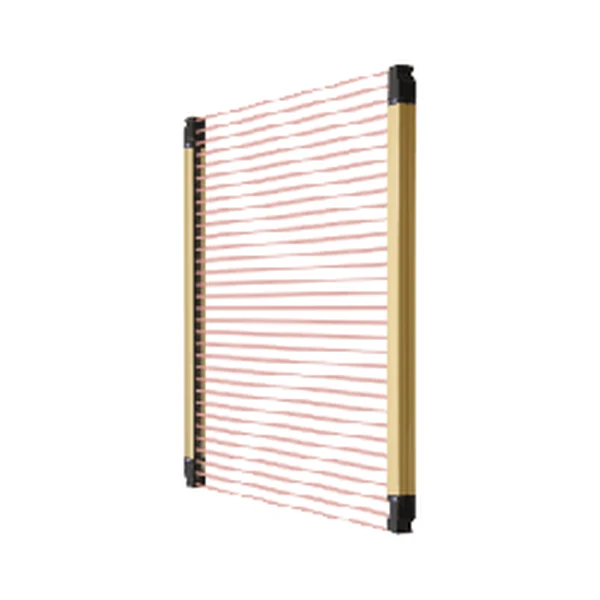
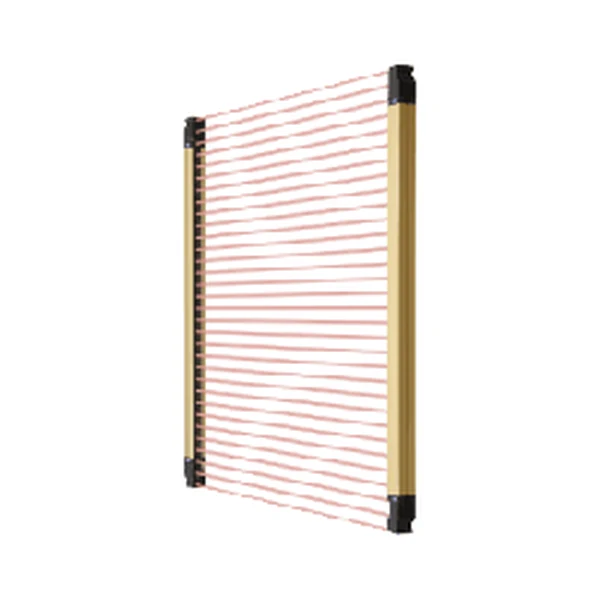
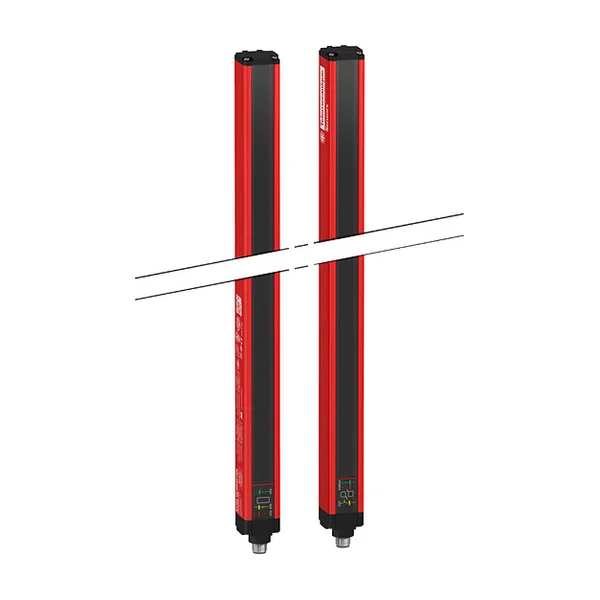
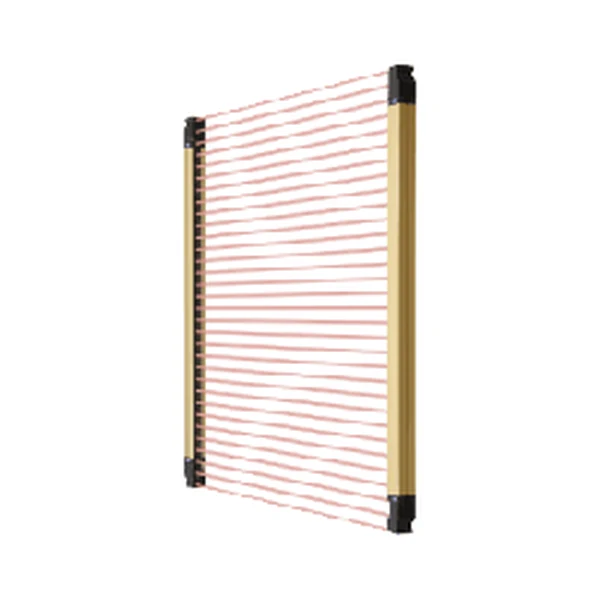
Pres ve sac kalıplama makinelerindeki tehlikeli hareket bölgelerinde operatör güvenliğini sağlamak amacıyla OMRON makine emniyeti kataloğunda parmak koruma işlevi sunan 14 mm çözünürlüklü sensörlerin tek bir parmağı algılayarak makineyi durdurabildiği ve ilgili standardın bu pres makinelerinde bu emniyet sensörünü şart koştuğu aktarılır. İşleme sırasında makineden parça fırlama riskinin bulunduğu özel uygulamalarda ise optoelektronik cihaz kullanımı yerine fiziksel çit veya koruyucu siper kurulmasının daha doğru bir yaklaşım olduğu ilgili katalogda belirtilir. Bu doğrultuda sunulan F3SG-R serisi ışık perdeleri 14 mm parmak ve 30 mm el koruma seçenekleriyle yapılandırılırken, 0,3 ile 20 m arasındaki algılama mesafesi ve 160 ile 2.500 mm arasındaki koruma yüksekliği aralığını kapsayarak preslerde kullanılan aktif optoelektronik koruma cihazlarına dönük ilgili standart sertifikasını veri sayfasında taşır.
Küresel üretim hatlarındaki pres güvenlik düzenlemelerinde PANASONIC tarafında Japonya’daki pres ve kesme makinelerinde emniyet cihazı olarak SF4D-□-01 modelleri kullanılırken, bağlantı kablosuna SFPD-A10 koruma hortumunun takılması zorunlu tutulur ve Çin uygulamalarında koruma yüksekliği ilk ve son ışın merkezleri arasından ölçülür. Tehlikeli makinelerde bölge koruması için konumlandırılan TELEMECANIQUE Preventa XUSL ışık perdeleri ise Tip 4, SIL 3 ve PLe düzeylerine kadar erişebilen modelleriyle öne çıkar. Parmak (14 mm) ve el (30 mm) koruma sürümleri olan XUSL’yi TELEMECANIQUE neredeyse her tehlikeli makinede bölge koruması için uygun sayar; FST’deki PANASONIC SF4D-A/F/H sayfaları seri sayfalarıdır ve pres için emniyet uygunluğu her makinede proje bazında değerlendirilir.
9. Kaynak hattında çapak ve sıvı koruması
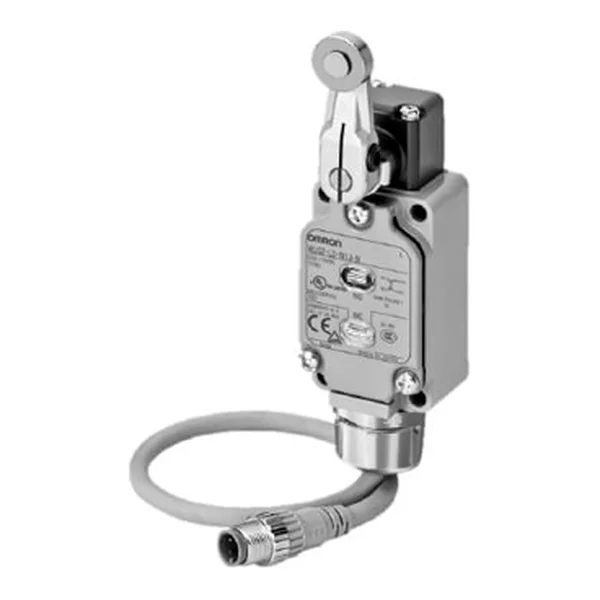
Ark kaynak hatlarında ve kesme tozlarının saçıldığı ağır çalışma alanlarında sınır anahtarlarının işlevini sürdürebilmesi için OMRON WL-N veri sayfasında yer alan çapak önleyici modeller, üzerlerinde kullanılan paslanmaz çelik veya reçine malzeme sayesinde sıcak çapak yapışmasını engellemek amacıyla tasarlanır. WL-N ailesinin bu özel modelleri kaynak işlemleri sırasında ortaya çıkan çinko tozunun mekanik aksamda yol açtığı işletim sorunlarını azaltmaya yardımcı olur. Optoelektronik koruma tarafında ise F3SG-R kullanım kılavuzunda çapak gibi yabancı maddelerin yüzeye yapıştığı ortamlarda ışık perdesini korumak üzere kapak takılması gerektiği ifade edilirken, F3SG-RA serisi için geliştirilen F39-HGA çapak koruma kapağı kullanıldığında cihazın çalışma mesafesinin nominal değerinden %10 daha kısa olacağı bildirilir.
Kaynak hatlarındaki zorlu çevre koşullarına karşı PANASONIC SF4D ışık perdesi için sunulan ön koruma kapağı, optik algılama yüzeyini kaynak çapağı gibi uçan cisimlerin neden olabileceği zararlardan korurken bu kapak eklendiğinde sistemin çalışma mesafesinde azalma meydana gelir. Yüksek sızdırmazlık standartlarına sahip SF4D serisi, IP67, IP65 ve NEMA Type 13 uyumluluğu sayesinde yalnızca su girişini değil soğutma sıvısı ve diğer endüstriyel sıvıların da iç aksama ulaşmasını engeller. Kesme sıvısının yoğun biçimde sıçradığı proseslerde sıvı içerisindeki kimyasal katkı maddeleri zamanla bileşen yapısında bozulmaya yol açabileceğinden, kurulum öncesinde kullanılan özel sıvıya karşı malzeme dayanımının kontrol edilmesi önerilir.
10. İndüktif sensörle metal parça algılama
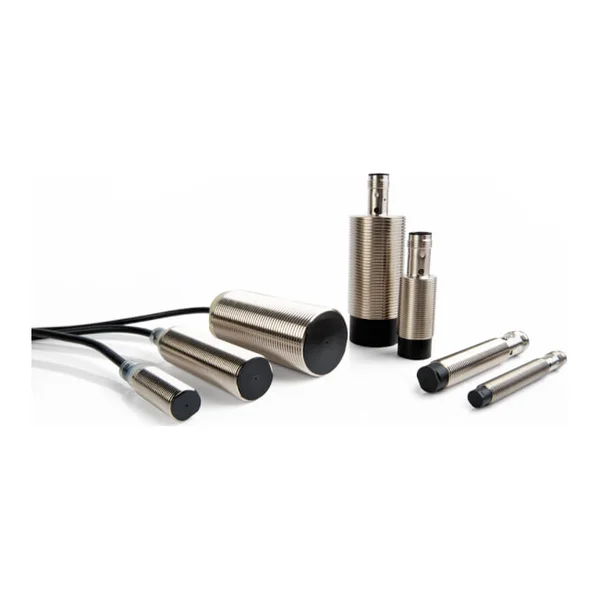
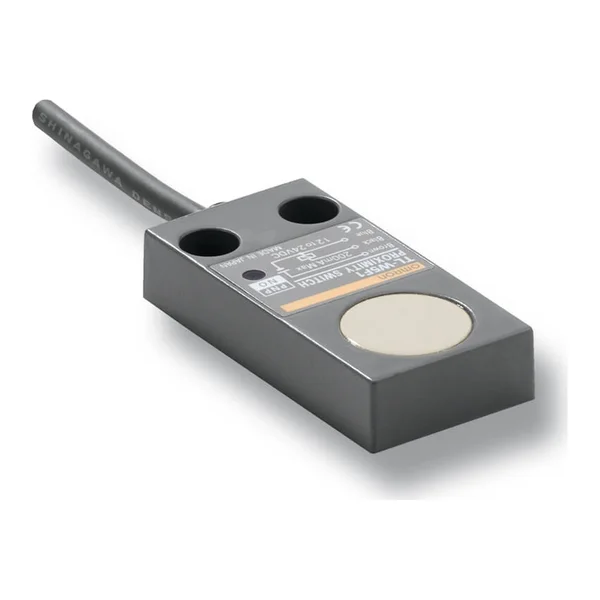
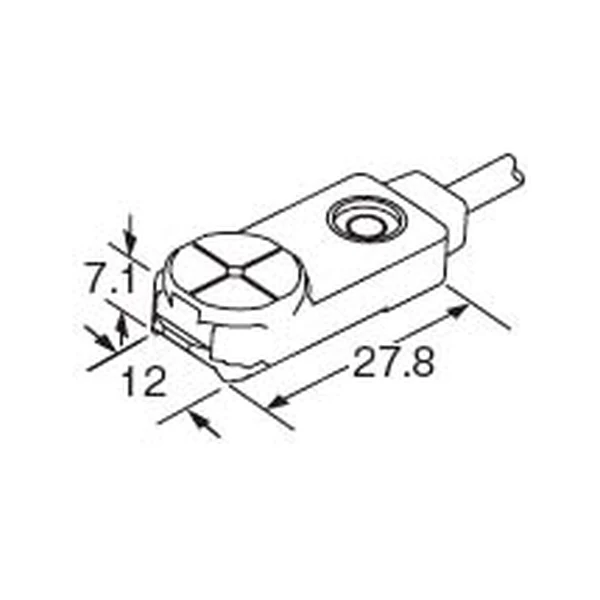
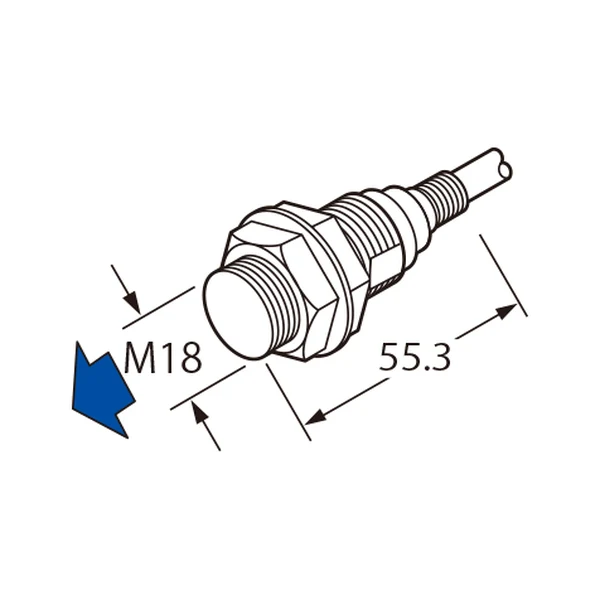
Metal işleme hatlarında parça varlığı ve konumunun tespiti için OMRON E2B, TL-W ve E2A-S veri sayfalarında standart algılama nesnesi demir esaslı metaller olarak tanımlanırken demir dışı metallerde algılama mesafesinin düştüğü belirtilir. Standart algılama nesnesi 18 × 18 × 1 mm boyutlarında demir olan TL-W blok tip indüktif sensörler, 1,5 mm ile 20 mm arasındaki mesafelerde düz yüzey montajı sağlarken veri sayfasındaki grafiklerde paslanmaz çelik, pirinç, alüminyum ve bakır için ayrı değişim eğrileri yer alır; E2B serisi ise M8, M12, M18 ve M30 boyutlarında IP67 korumalı, tek veya çift mesafeli gömülebilir ve gömülemez tiplerle sunulur. Otomasyon hatlarında PANASONIC GX-F/H modelleri metal paletlerin ve işleme ekipmanlarının konumlandırılması ile ışık perdesi susturma kontrolünde kullanılırken, demir dışı metallerde nominal mesafe paslanmaz çelikte yaklaşık 0,79, pirinçte 0,56 ve alüminyumda 0,53 katsayılarıyla çarpılır; GX-300 silindirik serisindeki uzun mesafeli ’K’ sonekli modeller ise titreşimli ortamlarda çarpma riskini ve algılama hatalarını azaltmaya katkı sunar.
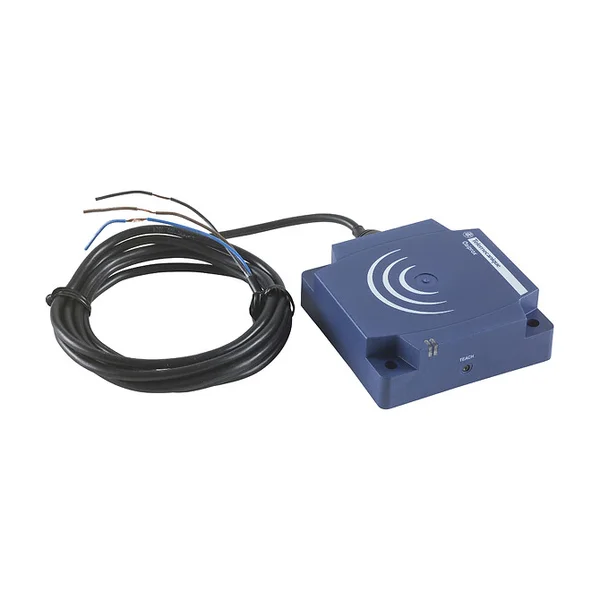
Temassız algılama teknolojisinde TELEMECANIQUE XS indüktif sensörleri, manyetik alan içerisine giren metal nesnelerde oluşan girdap akımlarının osilasyonu durdurması prensibiyle yalnızca metal hedefleri 60 mm mesafeye kadar tespit eder. Uygulamalardaki nesnelerin çoğunluğu çelik olsa da malzeme, sıcaklık ve boyut değişimleri için düzeltme katsayıları uygulanırken, Fe/NFe modelleri demir ve demir dışı metalleri aynı mesafede algılayabilmektedir. Bu grupta öne çıkan XS8D1A1PAL2 modeli PBT gövdesiyle gömülü montajda 40 mm ve gömülü olmayan montajda 60 mm algılama mesafesi ile IP68 koruma sağlarken, XSDA400519 modeli 40 mm algılama mesafesi ve IP67 yapısıyla, XS630B4PAM12 modeli ise M30 pirinç gövdede 22 mm algılama mesafesi ile IP67 ve IP69K koruma sınıflarıyla endüstriyel alanlarda görev yapar.
| Ürün | Üretici verisi |
|---|---|
| OMRON TL-W | Standart nesne 18 × 18 × 1 mm demir; demir dışı metalde mesafe düşer |
| PANASONIC GX-F12 | Düzeltme katsayısı: paslanmaz ~0,79, pirinç ~0,56, alüminyum ~0,53 |
| TELEMECANIQUE XS8D1A1PAL2 | Sn 40 mm gömülü / 60 mm gömülü olmayan, IP68 |
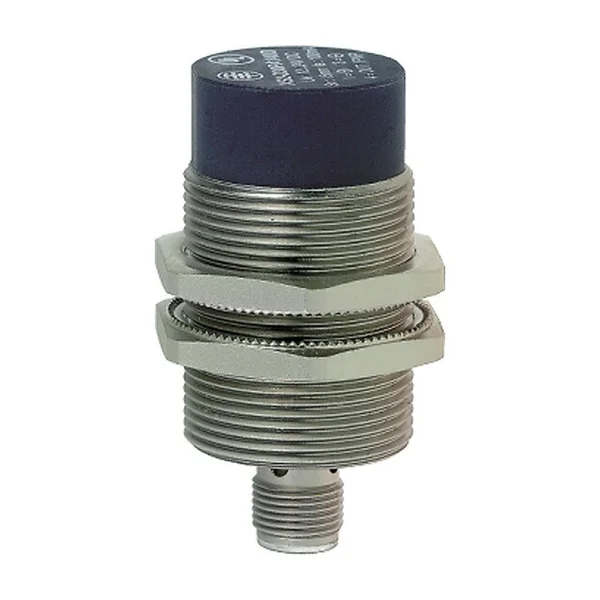
11. Kesme yağı, soğutma sıvısı ve talaş ortamında seçim
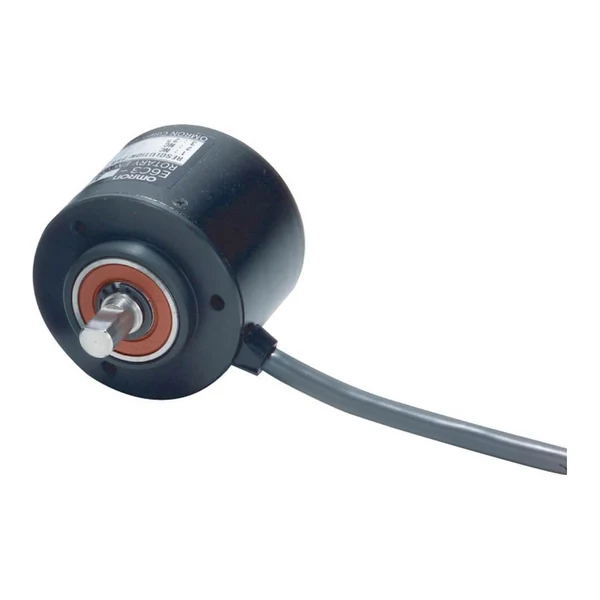
Takım tezgâhlarındaki talaşlı imalat ortamlarında kesme yağı ve soğutma sıvılarının yarattığı zorlu koşullara karşı OMRON E2B indüktif sensörleri IP67 testine ek olarak 23 °C ortamda seyreltilmiş suda çözünür kesme yağı buharına 250 saat maruz bırakılan saha testlerinden geçirilmiştir. Sınır anahtarı tarafında WL-N ailesi kesme yağı veya su bulunan alanlar için hava sızdırmaz WL□-55-N, soğutma sıvısı damlası ve buharına karşı hermetik WL□-RP60-N modellerini sunarken, hermetik WL□-141 ve WL□-145-N modellerinde kesme talaşından koruyan başlık kapağı ile yağ keçeli çift sızdırmazlık yapısı yer alır. Dönel konum takibinde ise OMRON teknik kılavuzunun yağlı ortamlar için önerdiği yağa dayanıklı yapı esas alınarak Ø50 mm dış çaplı E6C3-C artımsal enkoder 3.600 p/r çözünürlüğe kadar IP65 ve sızdırmaz rulmanlı gövdesiyle öne çıkar.
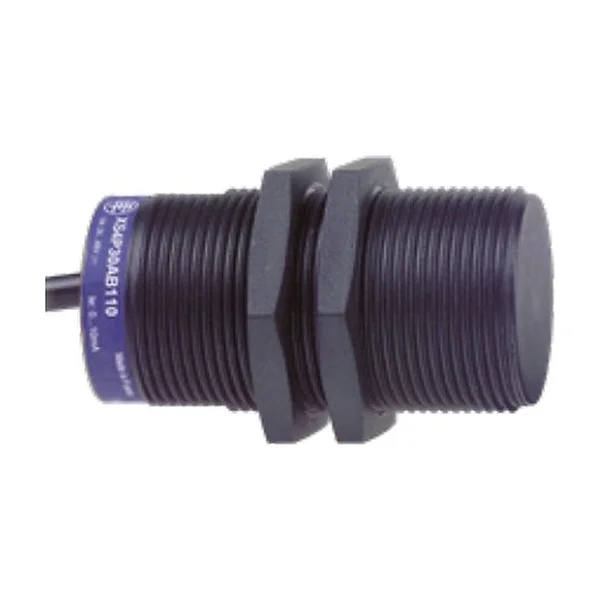
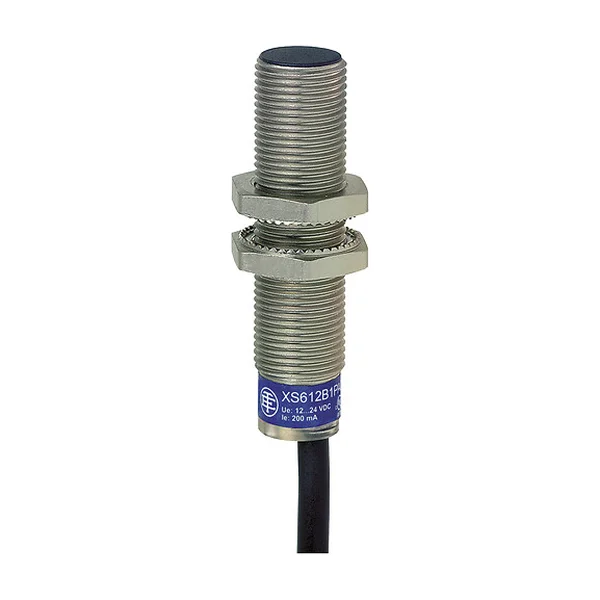
Malzeme işleme ve takım tezgâhı uygulamaları için TELEMECANIQUE XS indüktif sensör kataloğunda 40 m suda 336 saat test edilen IP68 korumalı modeller en zorlu sahalar için önerilirken, plastik gövdeli sensörler alifatik ve aromatik yağlar ile petrole karşı yüksek dayanım sergiler ve fabrika kalıplı kablolu bağlantılar sıçrayan sıvılara karşı sızdırmazlık sağlar. Bu kategoride PPS gövdeli M12 boyutlu XS4P12PA340 modeli 4 mm algılama mesafesi ve IP68 çift yalıtımla sunulurken, M12 pirinç gövdeli XS612B1PAL2 modeli 4 mm algılama mesafesini IP68 ve IP69K standartlarıyla buluşturur. Diğer taraftan IP68G koruma sınıfına sahip PANASONIC GX-F/H serisinde azami 8 mm çalışma mesafeli GX-□L15 modeli bulunurken, kesme yağı sıçrayan hatlarda yağ katkı maddelerinin sensör yapısına zarar vermemesi adına dayanımın önceden kontrol edilmesi gerekliliği hatırlatılır.
12. Metal hedefte hassas mesafe ve boyut ölçümü
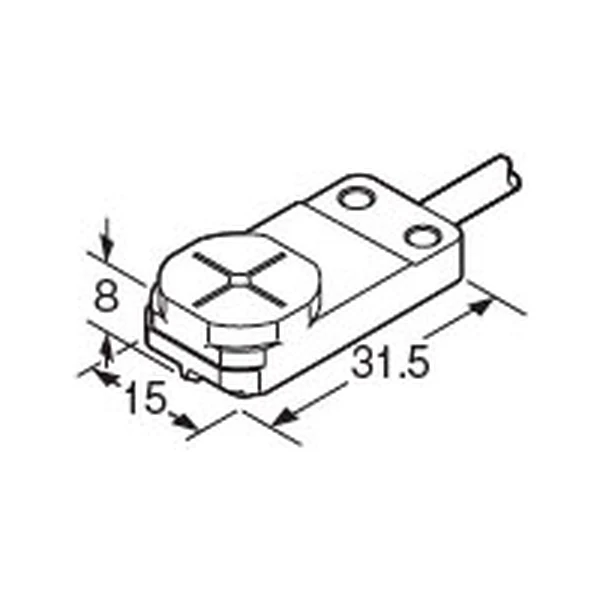
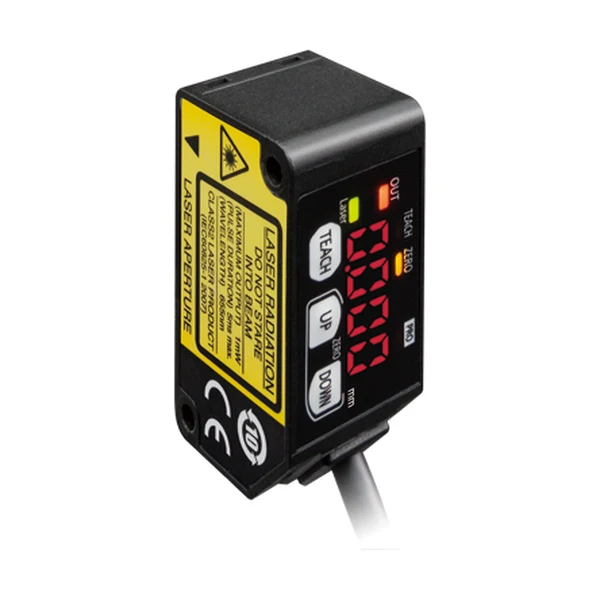
Metal parçaların işlenmesi ve kalite kontrol süreçlerinde yüksek hassasiyetli konum tespiti sunan PANASONIC GP-X girdap akımlı sensörleri, paslanmaz çelik ve demir hedeflerde ±%0,3 F.S. doğrusallık sergilerken paslanmaz çelik, demir ve alüminyum malzeme parametreleri kontrolör ünitesine önceden tanımlanmıştır. Standart algılama nesnesi 60 × 60 × 1 mm boyutlarında paslanmaz çelik veya soğuk haddelenmiş karbon çeliği levha olan ve 25 µs örnekleme süresiyle saniyede 40.000 ölçüm gerçekleştiren bu seri, IP67G yağa dayanıklı kafa yapısıyla strok sonu, mil salgısı ve yükseklik algılama görevlerini yürütür. Farklı bir lazerli ölçüm yöntemi sunan PANASONIC HL-G1 serisi ise metal millerdeki eksantriklik tespiti, levha kalınlığı ölçümü ve levha sarkma testleri örnekler arasında sayılır.
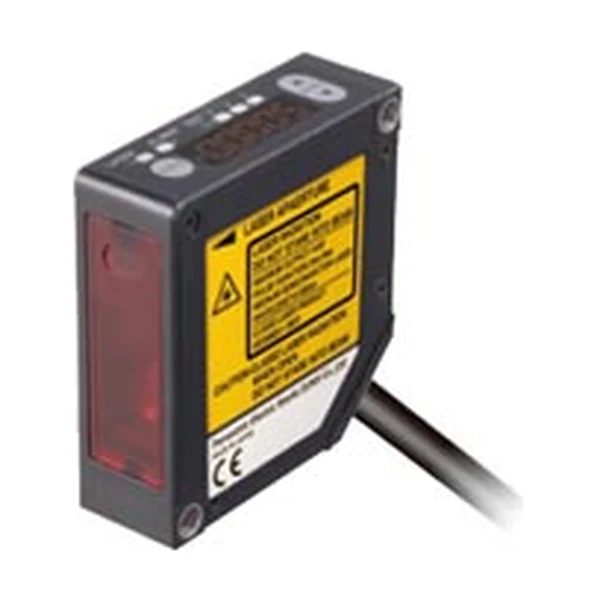
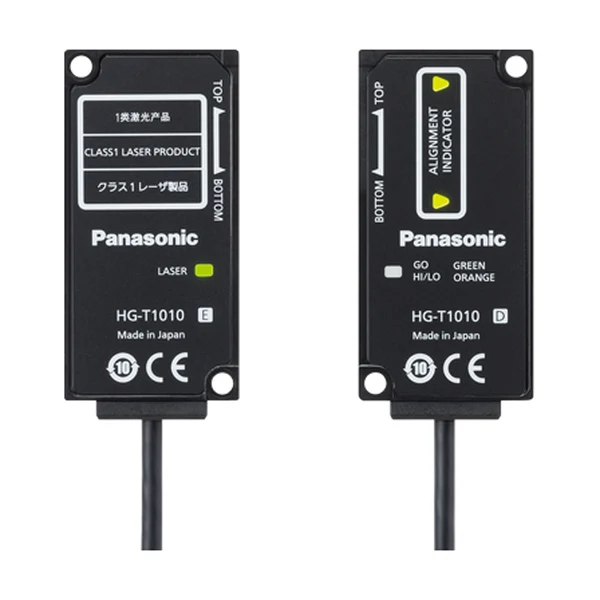
PANASONIC HG-T lazer sensörleri, özgün kafa mimarisi ve algoritması sayesinde metal yüzeylerden yansıyan ikincil ışımalardan etkilenmeyerek mil çapı ve merdaneler arası açıklık ölçümlerini kararlı biçimde gerçekleştirir. PANASONIC HG-C’nin uygulama örnekleri arasında döküm parçalarda kapak ön/arka yüz ayrımı, panel ve parça kalınlığı ölçümü yer alır. Sıçramalı çalışma alanlarında GP-X sensör kafalarının yağa dayanım niteliğinin montaj öncesinde doğrulanması hususu ürün dokümanlarında vurgulanmaktadır.
13. Sıcak metalde temassız sıcaklık ölçümü
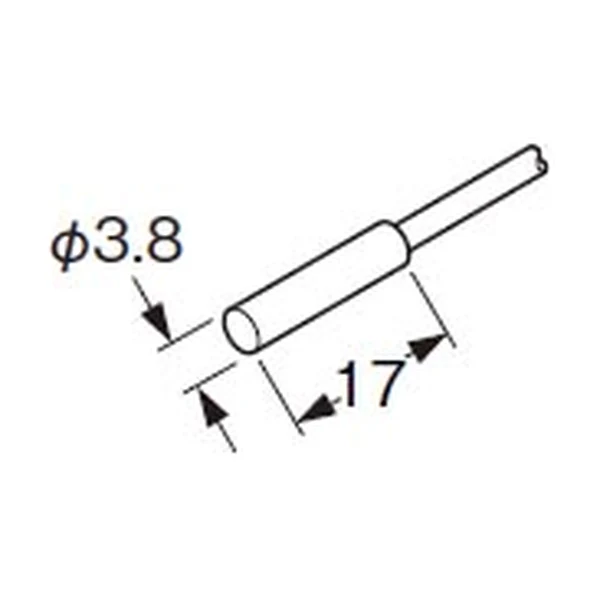
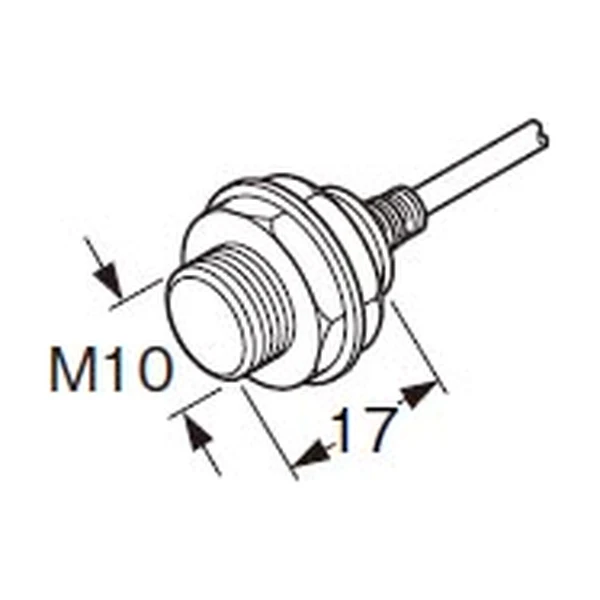
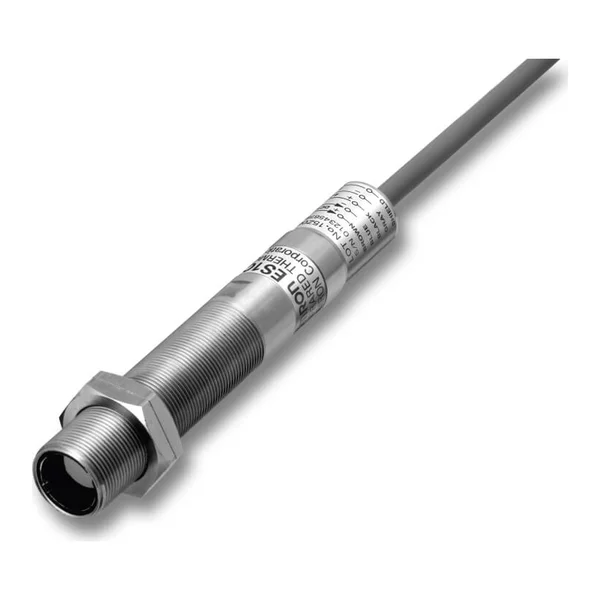
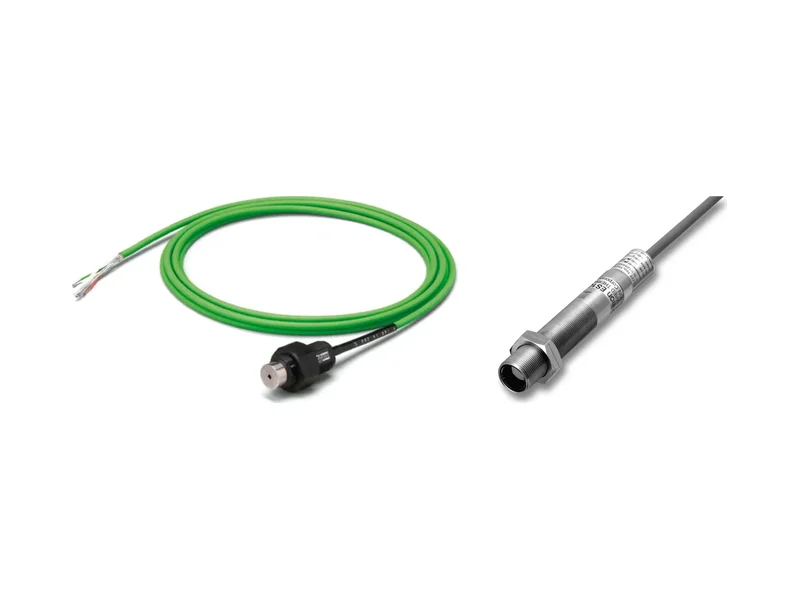
Sıcak metal proseslerinde temassız sıcaklık takibi için OMRON ES1C infrared sensörü 0 ile 400 °C aralığında ölçüm yaparak 4–20 mA akım çıkışı sağlar ve yayıcılık değeri 0,95 olarak sabitlenmiştir. Parlak metal yüzeylerin yayıcılığı düşük olduğundan OMRON teknik verilerinde parlak çeliğin 0,07, ince haddelenmiş çelik sacın 0,66, paslı demir sacın 0,69, cilasız çelik sacın 0,94–0,97, oksitli mat dövme demirin 0,94 ve ticari alüminyum sacın 0,09 değerine sahip olduğu gösterilirken, yayıcılığın 0,9’un altında kaldığı durumlarda ortam sıcaklığı sapmalara yol açacağı için yüksek yayıcılıklı bölge seçimi ya da siyah sprey ve siyah bant kullanımı önerilir. Yüksek sıcaklıktaki nesnelerin izlendiği kurulumlarda sensörün aşırı ısınmasını önlemek adına OMRON ES1B montaj kılavuzunda siper veya benzeri bir koruyucu bariyer kullanılması gerektiği ifade edilir.
| Yüzey (OMRON ES1C tablosu) | Yayıcılık |
|---|---|
| Parlak çelik | 0,07 |
| Ticari alüminyum sac | 0,09 |
| İnce haddelenmiş çelik sac | 0,66 |
| Paslı demir sac | 0,69 |
| Cilasız çelik sac | 0,94–0,97 |
14. Vinç ve ağır hizmet makinelerinde konum algılama
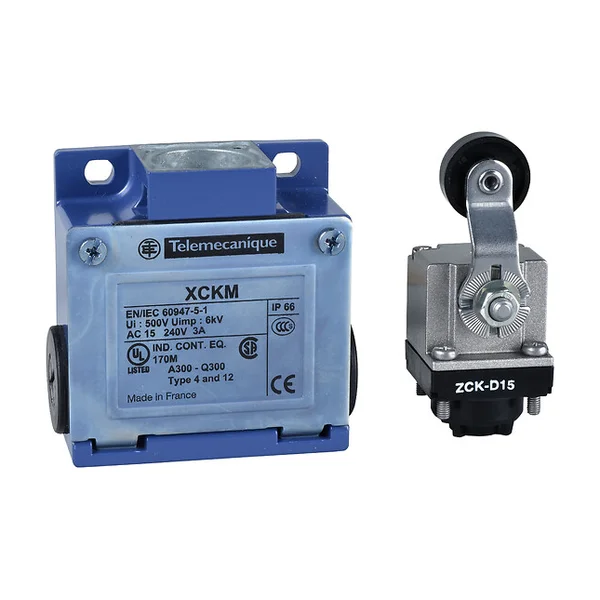
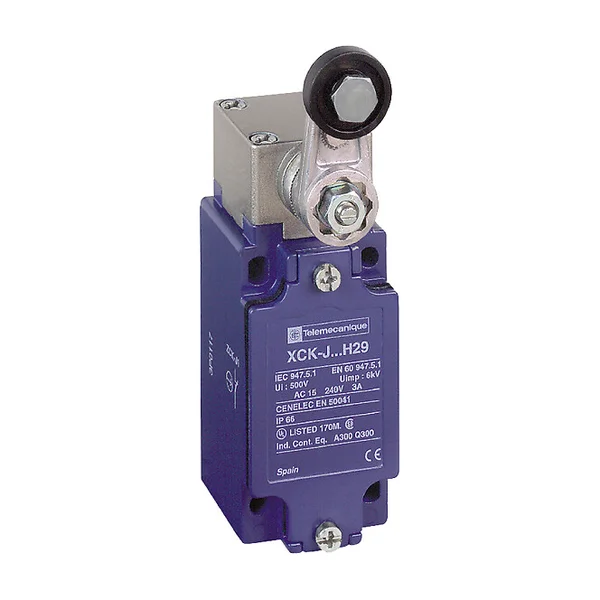
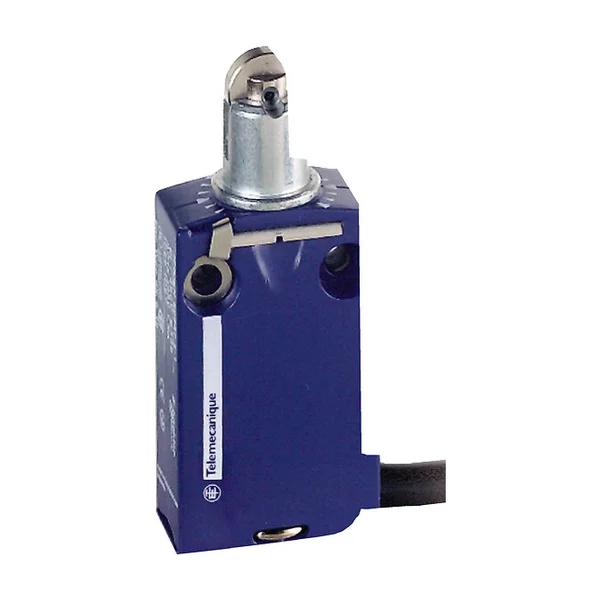
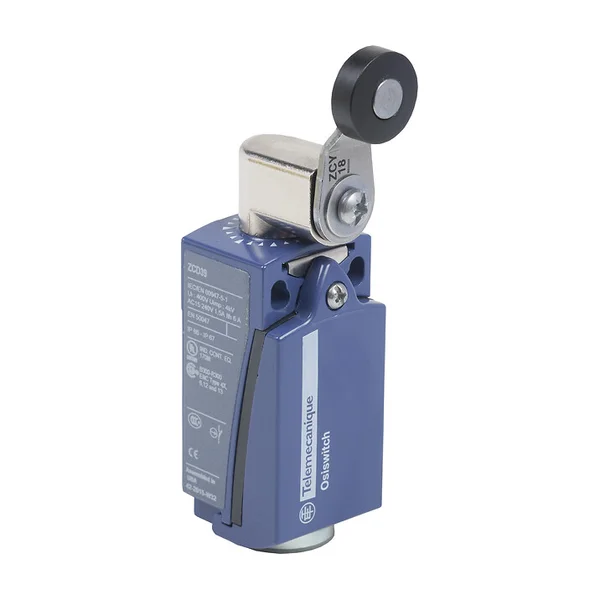
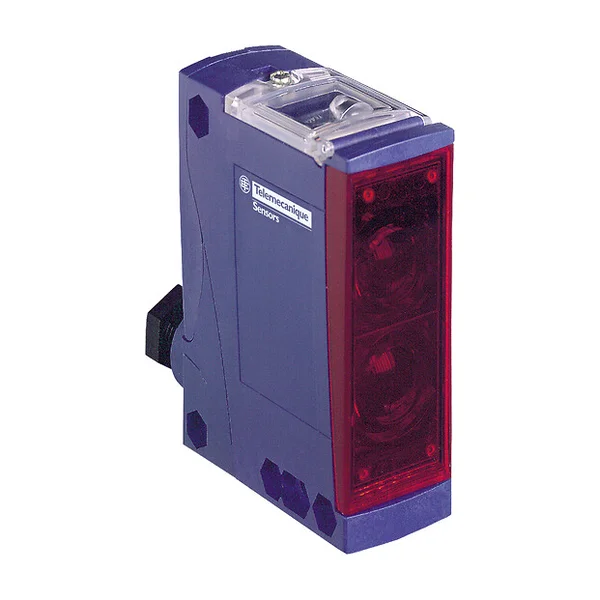
Tavan ve gezer vinç uygulamalarında konum takibi sağlayan TELEMECANIQUE çözümlerinde, XCKM nihayet şalterleri pozitif açmalı yapılarıyla araba hareketlerinde aşırı yol algılamasında gösterilir; broşür uzun mesafe algılama için XUX ve XUK9T fotoelektrik sensörlerini birlikte anar, ancak başka vinci algılayan çarpışma önleme işlevi FST’de bulunmayan XUK9T’ye aittir. Blok vinç tamburlarında dikey hareketin durdurma ile yukarı ve aşağı yönlü kontrolünü yürütmek üzere minyatür XCMD şalterleri konumlandırılırken, sistem bileşenleri arasında XCKD2118P16, XCKM115H29 ve XCMD2110L1 referansları ile XUZC50 reflektörüyle 11 m algılama mesafesine ulaşan XUX9ARCNT16 gibi modeller yer alır. Zamak metal gövde yapısına sahip XCKM115H29 modeli ani kontak mekanizması, IP66 koruma sınıfı, 15 milyon çevrimlik mekanik ömrü ve -25 ile 70 °C çalışma sıcaklığı aralığıyla öne çıkar.
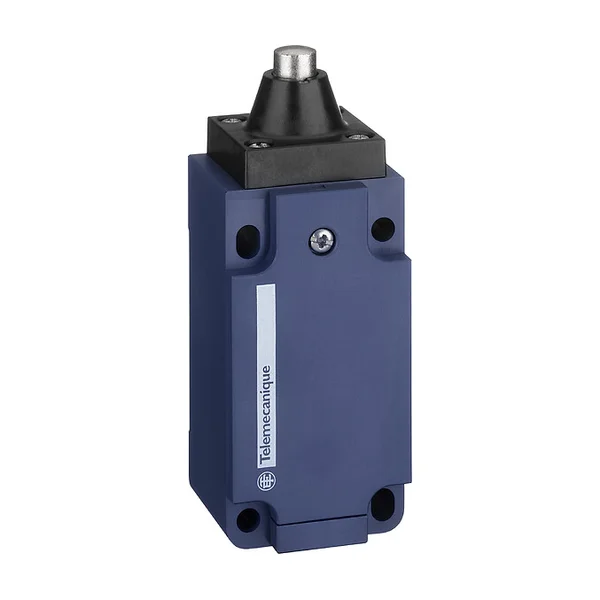
Endüstriyel tesislerdeki ağır hizmet koşulları için TELEMECANIQUE, EN 50041 standart formatındaki XCKJ serisini kategorisindeki en sağlam kafaya sahip ani pozitif kontaklı yapı olarak tanımlarken, XCKM serisini orta hizmet uygulamaları için metal gövdeli çok amaçlı bir seçenek olarak sunar. Zamak gövde ve kafa yapısıyla üretilen metal pistonlu XCKJ161 modeli IP66 koruma sınıfı ve 30 milyon çevrim mekanik ömrüyle dayanıklılık sergilerken, minyatür şalter serileri dar alanlı zorlu ortam makinelerinde tercih edilmektedir. TELEMECANIQUE standart nihayet şalterlerinin uygulamaları arasında takım tezgâhlarını, malzeme taşımayı ve konveyörleri sayar.
15. Bobin yarıçapı ve metal yüzeyde RFID ile tanımlama
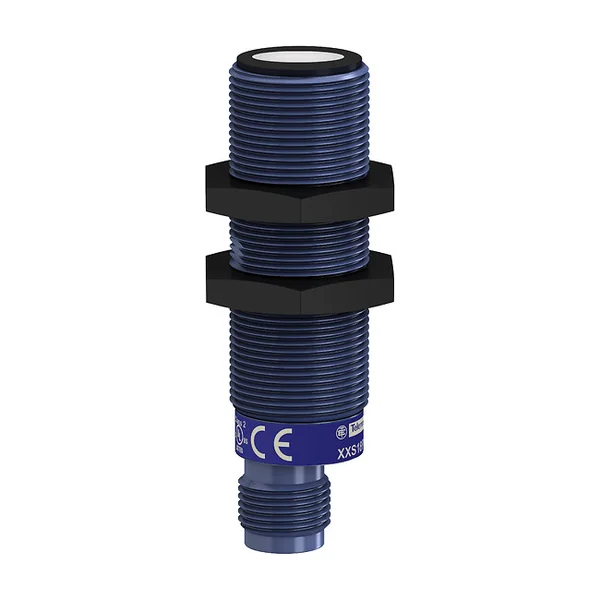
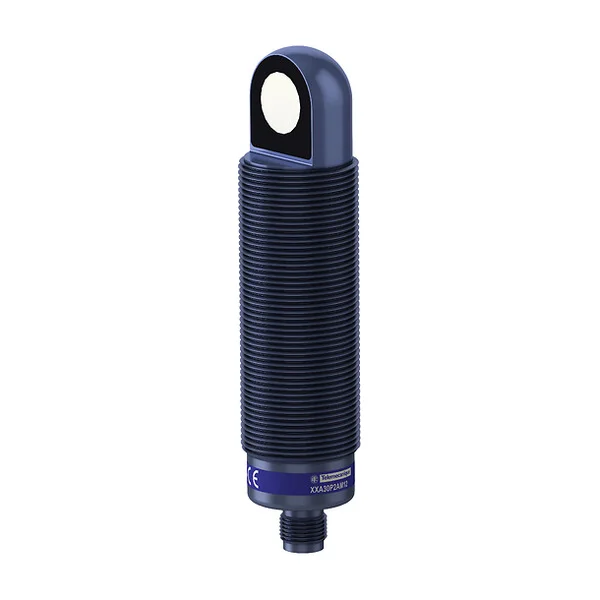
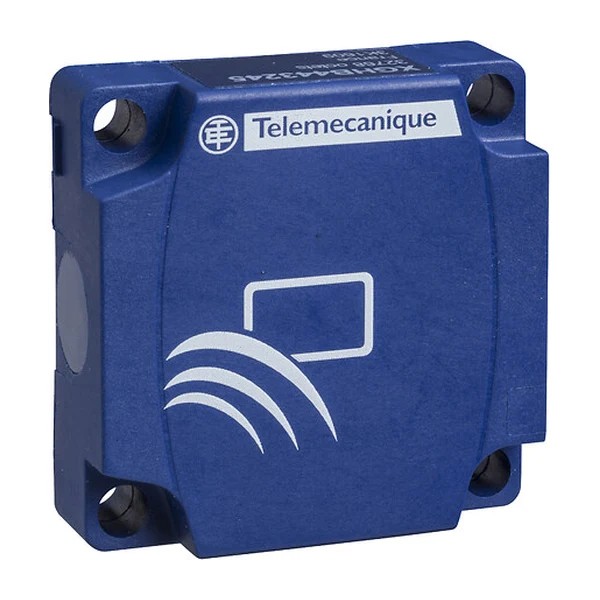
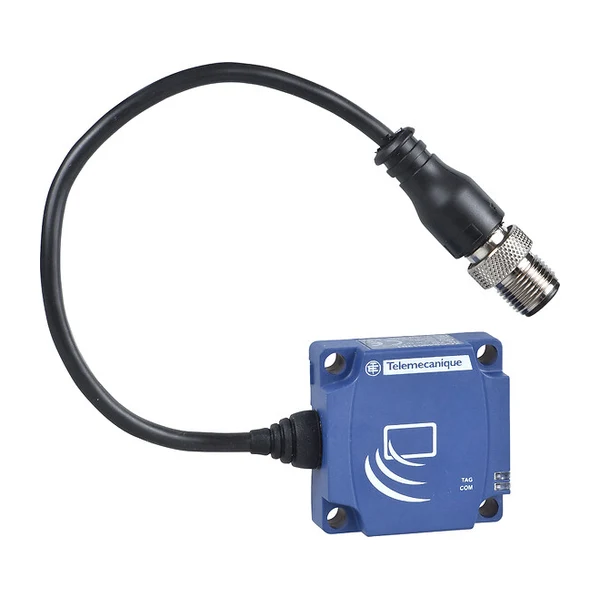
Sürekli malzeme işleme ve hat kontrolünde TELEMECANIQUE XX ultrasonik sensörleri, hedefin metal, plastik veya karton malzemesinden, renginden ve saydamlığından bağımsız biçimde temassız algılama yaparken analog çıkışlı regülasyon uygulamalarında şerit rulo yarıçapının takibi ve şerit proses kontrolü için kullanılır. XX518 modeli metal malzeme tespiti için gösterilirken, 1 m algılama mesafeli M18 boyutlu XXS18P1AM12 ve IP65/IP67 korumalı 2 m algılama mesafeli M30 açılı XXA30P2AM12 modelleri 4–20 mA analog çıkış sunar. Tesis içi izlenebilirlik tarafında TELEMECANIQUE XG RFID okuyucuları metal ortamlara düşük duyarlılık göstererek esnek hatlara entegre edilirken; XGHB221346, XGHB444345 ve XGHB440245 gibi IP68 etiketler metal yüzeye monte edilebilir ancak metal varlığında örneğin XGHB221346 modelinde okuma mesafesi 40 mm’den 30 mm’ye düşebilmektedir.
Kalıp ve aparat yönetiminde OMRON V680 RFID sisteminde RF etiketler kalıplara ve okuyucu antenler kalıplama makinelerine takıldığında kalıp bilgisi okunarak toplam baskı süresi ile baskı sayısı takip edilir ve yanlış kalıp kullanımında otomatik kontrol hatalı üretimi engeller. V680 serisinde V680-D1KP52MT, V680-D1KP53M ve V680-D2KF52M gibi metale gömülebilen etiketlerin yanı sıra V680-D1KP66MT ve V680S-D2KF67M gibi metal yüzeye düz monte edilen modeller bulunur; garanti edilen iletişim mesafesi örneğinde V680-D2KF52M etiketi demire gömülü olarak verilir. Okuyucu veya yazıcı ünitesi çarpmalara karşı metale gömülmek istendiğinde, metal aksam ile okuyucu arasında en az 80 mm mesafe bırakılması gerektiği, daha yakın yerleşimin iletişim mesafesini düşüreceği teknik kılavuzda vurgulanır.
16. Çelik tesisinde titreşim ve CNC iş mili sağlığı
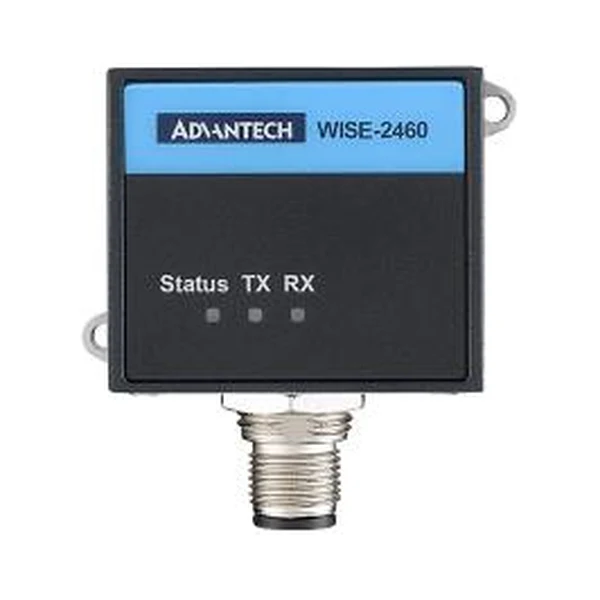
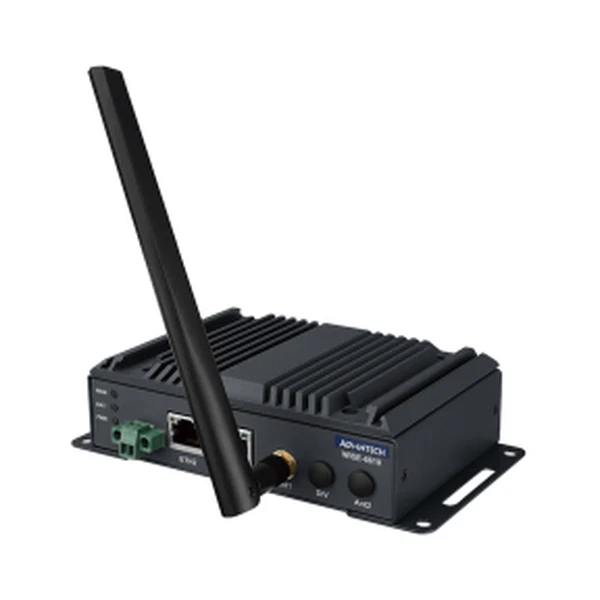
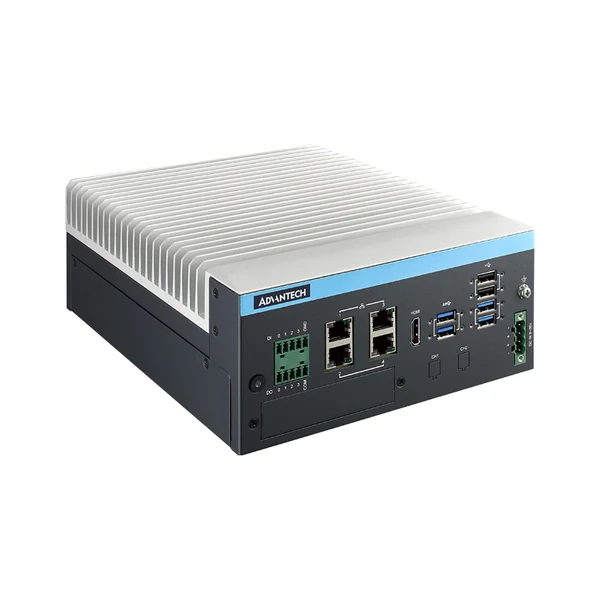
Ağır sanayi hatlarında ekipman takibi için ADVANTECH vakalarında çelik üreticilerinde soğuk haddehanelerdeki uzaktan teşhis projelerinde WISE-PaaS platformu uygulanırken, çelik ve çimento sektörlerine hizmet veren WISE-2460 titreşim sensörü dişli kutusu, motor, fan, kompresör ve iş millerini izlemek amacıyla konumlandırılır. Z ekseninde 5–10.000 Hz aralığında ölçüm yapan, ±50 g genlik sınırına, IP68 gövdeye ve -20 ile 105 °C çalışma sıcaklığına sahip olan WISE-2460, verileri RS-485 Modbus/RTU üzerinden aktarır. CNC işleme sahalarındaki vakalarda ise kesici takım değişimlerinin hattı 4–6 saat durdurabildiği, iş mili arızalarında ise bakımın günlerce sürebildiği belirtilerek iş mili ve takım tutuculara sensörler yerleştirilir; kompozit, havacılık metalleri ve titanyum alaşımlarının takımı yoğun aşındırdığı bu hatlarda toplanan veriler iş mili ve takım sağlık endeksi üreten mimarilere iletilirken; vakada veriler MIC-770 V2 endüstriyel bilgisayara aktarılır, FST’de aynı ailenin Intel 12., 13. ve 14. nesil Core i işlemcili yeni sürümü MIC-770 V3 bulunur.
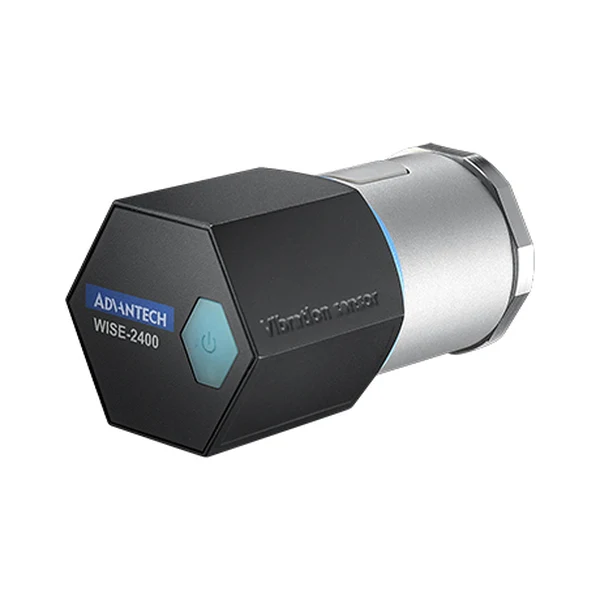
Aşırı ısı üreten fırınların ve büyük metal yapıların yer aldığı alanlarda kablolama zorluklarını aşmak adına ADVANTECH LoRaWAN kablosuz izleme mimarileri tercih edilir. Manyetik çekirdek üreticisi TCT uygulamasında IP66 korumalı WISE-2410 sensörü kompresöre takılarak RMS hız ve öz değerleri ISO 10816-3 titreşim standardıyla karşılaştırılırken, toplanan veriler Modbus/TCP, MQTT, BACnet, OPC UA protokollerini ve gömülü Node-RED yazılımını destekleyen WISE-6610 V2 ağ geçidi üzerinden bulut sistemine taşınır. Bu altyapı sayesinde kompresör, pompa ve motorlar uzaktan izlenmekte ve anormallik tahminleri yedi güne kadar önceden elde edilmektedir.
17. CNC makine verisi, makine görmesi bilgisayarı ve operatör paneli
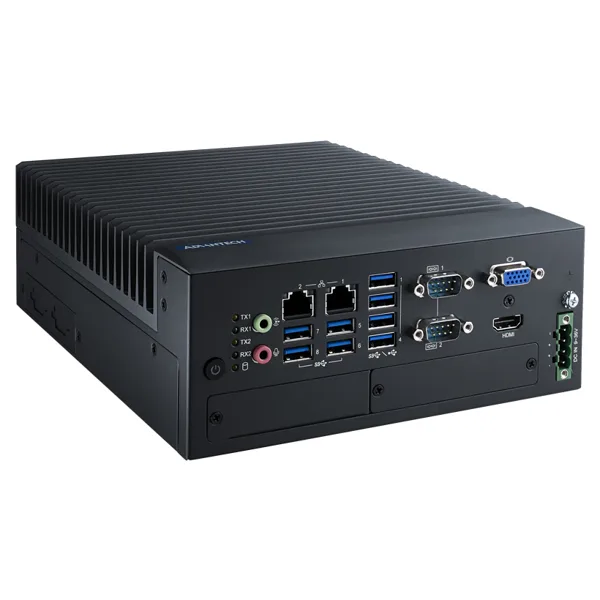
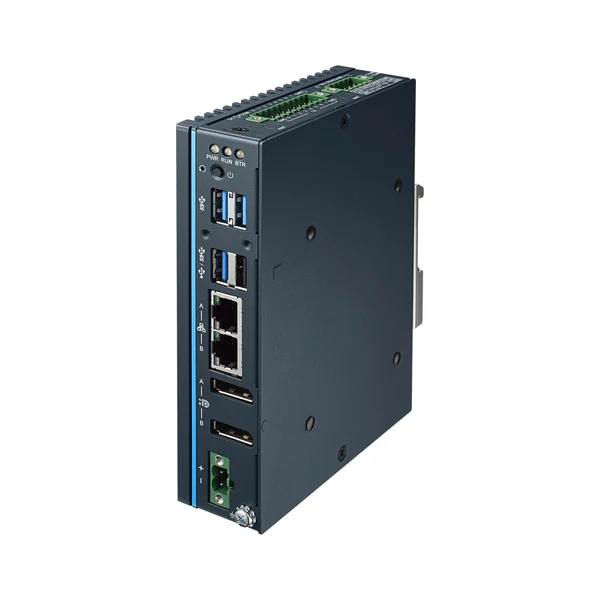
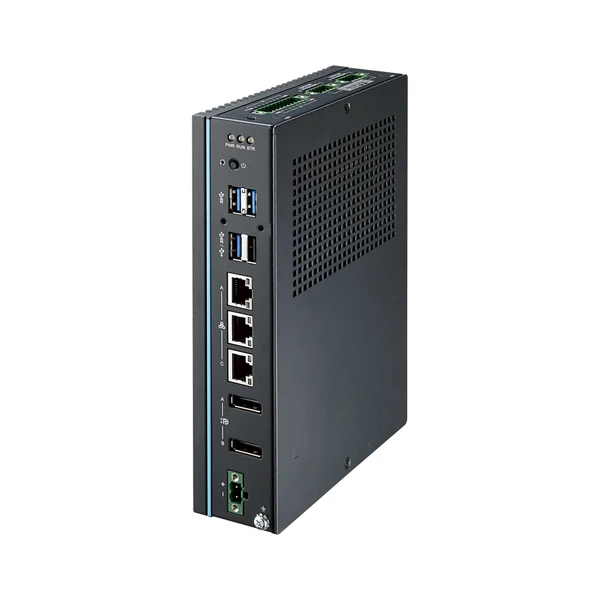
Metal işleme tesislerinde CNC performansının gerçek zamanlı izlendiği ADVANTECH çözümlerinde, alarm geçmişi analizleri operatör kaynaklı çift takım algılama hatalarını tespit ederek eğitimlerle kapasite artışı sağlarken, RE-DAI PRECISION vakasında UNO tabanlı ağ geçitleri (vakadaki UNO-1372 FST’de yoktur) yük, hız ve sıcaklık parametrelerini MQTT ile MES sistemine iletir. FANUC, SIEMENS, MITSUBISHI, HEIDENHAIN ve Brother tezgâhlarına bağlanabilen kontrol altyapılarında WISE-EdgeLink yazılımı 200’den fazla protokolü destekler ve olası ağ kesintilerinde verileri yedi güne kadar tamponlar. Fabrika otomasyonu için sunulan ADVANTECH UNO-137 IoT edge cihazı dahili izoleli DIO/COM portları, -40 ile 70 °C çalışma sıcaklığı, 10–36 VDC beslemesi ve TPM 2.0 güvenlik sunar ve makine izlemede dahili DI/O doğrudan kullanılabilir.
Metal yüzeylerdeki yüzey kusurları ile sabit kurallarla tanımlanması zor olan düzensiz kaynak dikişlerinin denetiminde ADVANTECH makine görmesi rehberi, her hatayı tanımlamadan normal görünümü öğrenen anomali tespit modellerini ve uç AI bilgisayarlarını öne çıkarır. Bu kapsamda çok kameralı bileşen AI AOI muayenesi için 14. nesil Intel Core destekli MIC-770 V3 ve MIC-75G20 GPU modülü önerilirken, robotik muayene süreçlerinde NVIDIA Jetson AGX Orin mimarisine sahip MIC-733-AO konumlandırılır. ADVANTECH, 500’den fazla PLC protokolüyle bağlanan HMINavi HMI yazılımının metal imalatında üretim planlama ve kalite kontrolünü desteklediğini ve her x86 Windows platformunda çalıştığını belirtir; FST’deki IP66 ön panelli, 13. nesil Intel Core işlemcili PPC-300 RPL fansız panel PC böyle bir platformdur, die-cast alüminyum şasili FPM-715 ise bir endüstriyel monitördür.
Hangi ihtiyaçta hangi ürün?
| İhtiyaç | Ürün grubu |
|---|---|
| Levha, sac ve folyo yüzeyi | HIKROBOT CL satır tarama, LED ışıklar |
| Pres ve döküm parçası denetimi, ölçüm | HIKROBOT CH kameralar, SC3000, DP profil sensörleri |
| Kaynak dikişi 3D denetimi | HIKROBOT DP profil sensörleri |
| DPM kod okuma | HIKROBOT ID5000, ID3000, IDH9000B |
| Robotla yükleme-boşaltma | HIKROBOT RoboScan, RoboScan Ultra |
| Takım tezgâhı ve pres emniyeti | OMRON D4SL-N / F3SG-R, TELEMECANIQUE XCS / XUSL4, PANASONIC SF4D |
| Metal algılama, kaynak ve kesme yağı ortamı | OMRON E2B / WL-N, PANASONIC GX-F, TELEMECANIQUE XS |
| Hassas ölçüm ve sıcaklık | PANASONIC GP-X / HL-G1, OMRON ES1C |
| Vinç, bobin ve RFID | TELEMECANIQUE XCKM / XX / XG, OMRON V680 |
| Titreşim, CNC verisi ve HMI | ADVANTECH WISE-2460, UNO-137, MIC-770 V3, PPC-300 |
Kaynak: HIKROBOT vaka çalışmaları, ürün verileri ve fuar haberleri; OMRON emniyet bileşenleri seçim kılavuzu, makine emniyeti kataloğu, F3SG-R, WL-N, E2B, TL-W, ES1C ve V680 belgeleri; PANASONIC SF4D, GX-F/H, GP-X, HL-G1, HG-T ve HG-C kaynakları; TELEMECANIQUE kaldırma broşürü, XC, XS, XX, XG ve XCS katalogları; ADVANTECH çelik, CNC ve metal tesis vakaları ile ürün sayfaları. Görseller HIKROBOT’a aittir; görsellerdeki robotlar FST ürün gamında değildir. Makine emniyetinde risk değerlendirmesi ve emniyet fonksiyonlarının tasarımı proje bazında yapılır.
Uygulamanızı anlatın, birlikte tasarlayalım
Parça ve malzeme tipini (sac, döküm, folyo), yüzey durumunu, hat hızını, ortam koşullarını (kaynak, kesme yağı, sıcaklık) ve emniyet gereksinimlerini paylaşın; kamera, sensör, emniyet ve bilgisayar bileşenlerini birlikte seçelim. FST Teknoloji, bu sektördeki projelerde HIKROBOT donanımlarıyla anahtar teslim görüntü işleme ve sistem entegrasyonu çözümleri sunar.